有色金属是国民经济和国防工业的重要基础材料,其产业链通常划分为上游采矿、中游冶炼和下游加工三大环节。其中,有色金属冶炼是将矿石或精矿转化为粗金属或纯金属的过程,而有色金属压延加工则是将冶炼产出的金属锭、坯料通过塑性变形制成板、带、箔、管、棒、型、线等材质的深加工阶段。理解两者之间的技术逻辑与产业关联,对于优化全流程生产、提升产品质量和降低能耗具有重要意义。
一、有色金属冶炼:从矿物到金属的提纯之路
有色金属冶炼的核心目标是将矿石中的有价金属与脉石、杂质分离,获得符合后续加工要求的金属或合金。根据金属品种和原料特性,冶炼方法可分为火法冶金、湿法冶金和电冶金三大类。
以铜为例,火法冶炼仍是主流工艺:铜精矿经熔炼(如闪速熔炼、艾萨熔炼)得到冰铜,再通过转炉吹炼形成粗铜,最后经火法精炼和电解精炼获得含铜量99.95%以上的阴极铜。湿法冶炼则适用于低品位氧化铜矿,采用浸出—萃取—电积工艺直接产出电积铜。锌冶炼以湿法为主,经焙烧、浸出、净化、电积得到阴极锌;铅冶炼则以火法为主,同时发展出氧气底吹熔炼等强化熔炼技术。
冶炼环节对后续压延加工的影响至关重要。金属的纯度、杂质元素种类及含量、铸锭的结晶组织等,都会直接传递到加工材的性能上。例如,铜中的氧、硫、铅、铋等杂质会降低导电率和热加工塑性;铝中的铁、硅比例会影响箔材的针孔率和表面质量。因此,现代冶炼厂日益重视熔体净化、细化晶粒和精确控制合金成分,以适应下游对高性能压延材的需求。
二、有色金属压延加工:塑性变形与组织性能调控
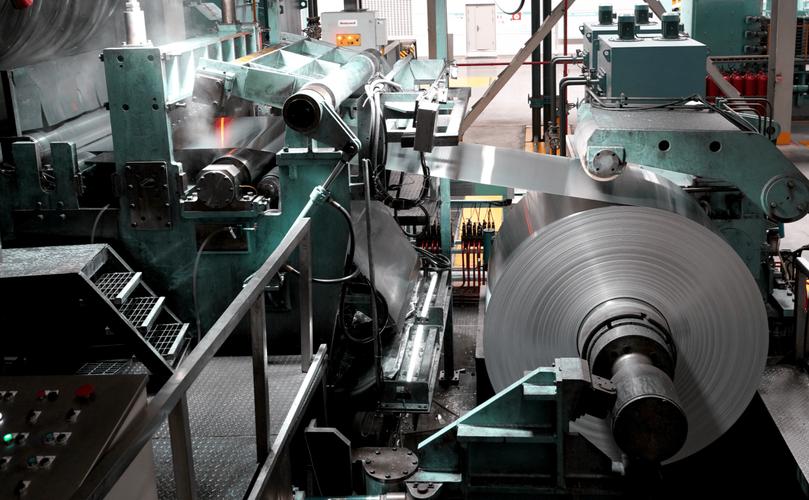
压延加工是利用金属的塑性,使其在轧机、挤压机、拉拔机等设备中发生变形,从而获得一定形状、尺寸和性能的加工材。其中,轧制是最主要的压延方式,可生产板、带、箔材;挤压主要用于管、棒、型材;拉拔则用于线材和精密管材。
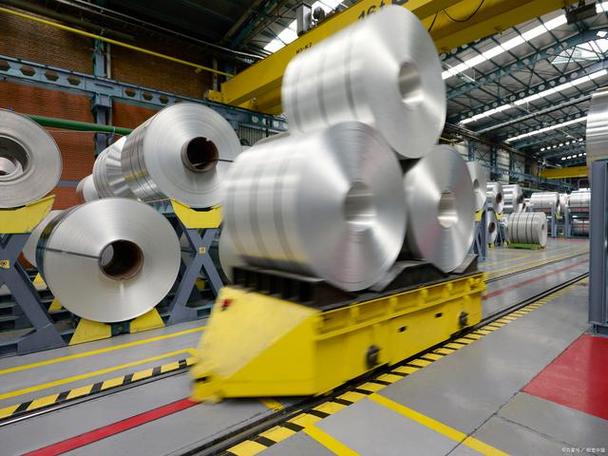
以铝加工为例,从电解铝液或铝锭到最终箔材需经历多道次轧制:首先通过铸轧或热轧将铝锭加工成6~8mm的热轧卷,再经冷轧减薄至0.2~0.5mm,最后通过箔轧机多道次轧制得到0.005~0.2mm的铝箔。每道次轧制都伴随加工硬化,因此需要合理安排中间退火,控制位错密度和织构,以获得良好的成形性和力学性能。
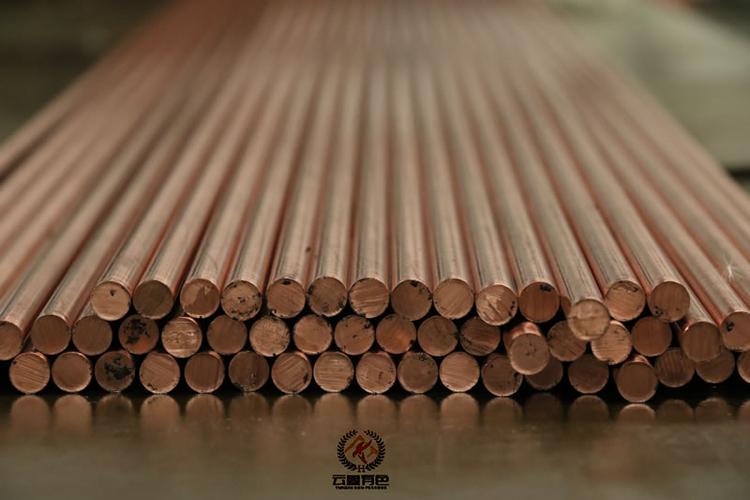
铜及铜合金的压延加工同样具有典型性。铜带材生产通常包括热轧开坯、冷粗轧、冷精轧、退火和精整等工序。高性能引线框架带、电子接插件带对厚度公差、板形、表面粗糙度和残余应力提出严苛要求。这促使压延加工不断引入液压弯辊、板形自动控制、在线测厚、张力控制等先进技术。
压延加工并非单纯的“变薄”过程,而是通过变形与热处理调整金属的微观组织,如晶粒尺寸、第二相分布、织构类型等,从而赋予材料特定的强度和功能。这一环节直接决定了有色金属能否满足航空航天、电子通信、交通运输、建筑装饰等领域的高端应用。
三、冶炼与压延加工的产业衔接
在传统意义上,冶炼和压延加工分属不同的企业或园区:冶炼厂生产标准金属锭,加工厂再重新熔铸并轧制。这种模式存在能耗高、烧损大、物流成本高的问题。一体化短流程生产成为重要趋势。
最典型的案例是铝的“电解铝—铸轧—冷轧—箔轧”连铸连轧短流程。电解槽出来的高温铝液不需铸成铝锭再重熔,而是直接进入保温炉调整成分,再通过铸轧机或连铸连轧机生产热轧卷。一道工序节省了铝锭重熔的能耗(每吨铝约减少200~400千克标准煤),同时减少金属烧损和氧化夹杂。同样,铜的“上引连铸—连续挤压—冷轧”短流程也在精密铜管、铜排生产中推广应用。
这种衔接对冶炼提出了新要求:电解液中的杂质控制须更严格;熔体在线处理(如除气、过滤、晶粒细化)须更稳定;铸坯的尺寸精度和表面质量须满足直接轧制条件。反过来,压延加工也要适应连铸坯可能存在的偏析、缩孔等缺陷,通过合理的轧制规程和退火制度加以消除。
四、技术发展趋势
- 绿色化:冶炼环节推广富氧强化熔炼、湿法冶金废水零排放;压延环节推广无酸洗、低能耗退火和乳液循环利用。
- 智能化:基于工业互联网,实现冶炼—加工全流程质量追溯,利用AI优化轧制规程和退火曲线。
- 高端化:面向芯片引线框架、动力电池集流体、航空铝锂合金等高端需求,发展超薄、超宽、超强、高导电等压延产品。
- 短流程化:铸轧、连铸连轧、连续挤压等短流程技术将进一步普及,倒逼冶炼与加工深度融合。
五、
有色金属冶炼是获得纯净金属的基础,压延加工是将金属转化为可用材料的桥梁。两者虽分属不同工序,但在质量、能耗和效率上高度耦合。未来有色金属产业的竞争力,不仅取决于单一环节的技术突破,更取决于冶炼与加工之间短流程衔接、组织性能协同控制和全生命周期绿色化的系统能力。从矿石到薄板,每一步的精细化与集成化,都将为高端制造提供更坚实的材料支撑。